激光焊焊铸铁电流调多大
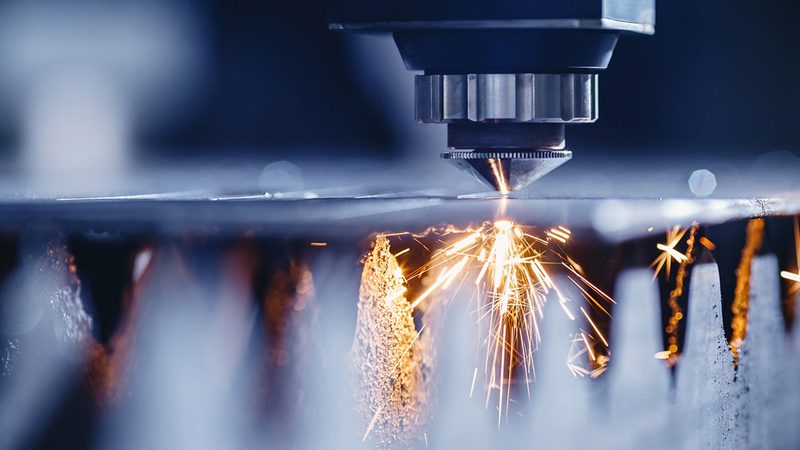
激光焊焊铸铁,电流如何调优?
一、激光焊焊铸铁的原理
激光焊是一种高能束焊接技术,利用高功率密度的激光束将焊件局部加热至熔化状态,通过熔池的冷却凝固形成焊缝。在焊铸铁时,由于铸铁的导热性较差,焊接过程中容易出现热裂纹和气孔等缺陷。因此,电流的调优对于保证焊缝质量至关重要。
二、激光焊焊铸铁电流的调节方法
1. 根据铸铁的厚度和成分选择合适的激光功率。通常情况下,激光功率与铸铁厚度成正比,厚度越大,激光功率越高。
2. 调整电流时,应遵循“先低后高”的原则。开始焊接时,电流宜从较低值开始,逐渐增加,以避免过大的热输入导致铸铁变形和裂纹。
3. 电流与焊接速度的关系:在保证焊缝质量的前提下,适当提高焊接速度可以降低热输入,减少热裂纹和气孔的产生。电流与焊接速度成正比,焊接速度越高,电流越大。
4. 注意电流的稳定性:焊接过程中,电流波动过大容易导致焊缝质量不稳定。因此,应选择合适的激光焊接设备,确保电流的稳定性。
三、激光焊焊铸铁电流调优的注意事项
1. 焊接前,对铸铁进行预热处理,提高其导热性,降低焊接过程中的热裂纹风险。
2. 选用合适的焊接参数,如激光功率、电流、焊接速度等,以适应不同铸铁材料的焊接需求。
3. 选择合适的焊接保护气体,如氩气、氮气等,以防止氧化和气孔的产生。
4. 焊接过程中,密切关注焊缝质量,发现异常情况及时调整焊接参数。
四、激光焊焊铸铁电流调优的实践案例
某企业采用激光焊技术焊接铸铁件,在焊接过程中,由于电流调节不当,导致焊缝出现气孔和裂纹。经过分析,发现电流偏低,焊接速度过快,导致热输入不足,无法充分熔化铸铁。针对此问题,调整了电流和焊接速度,提高了热输入,成功解决了气孔和裂纹问题。
总结:
激光焊焊铸铁电流的调优对于保证焊缝质量至关重要。通过合理选择焊接参数,关注焊接过程中的细节,可以有效提高铸铁焊接质量。如需针对具体工况的选型建议,可查阅XX公司技术文档或联系现场应用工程师。
本文由 合肥市蜀山区一比一网络技术工作室 整理发布。